Proč je potřeba svařování plynem?
Promluvme si o tom, co je svařování plynem, kde se používá a jaké zařízení je k tomu zapotřebí.
Plynové svařování je jedním z nejjednodušších způsobů, jak získat pevné svary. Tato metoda umožňuje spojovat nejen ocel, ale také kovy, které jsou citlivé na změny teploty, například litinu, bronz a některé druhy legované oceli. Na rozdíl od elektrického svařování, které je každému známější, se zde nepoužívá složité a drahé zařízení. Vše, co potřebujete, je hořák, lahve s hořlavým plynem a kyslíkem a plnicí tyče.
- Co je svařování plynem
- Podstata svařování plynem
- Výhody a nevýhody svařování plynem
- Rozsah svařování plynem
- Seznam běžně používaných plynů
- Zařízení pro svařování plynem
- Technika a technologie svařování plynem
- Druhy plamenů a plynů při svařování plynem
- Bezpečnostní opatření
- Doporučení pro optimalizaci svařovacího procesu
Co je svařování plynem

Hlavní výhodou svařování plynem je schopnost získat krásný a spolehlivý svar, který nevyžaduje další zpracování.
Proces zahřívání a tavení kovu nastává pod vlivem vysoké teploty vznikající při spalování směsi kyslíku s propanem, acetylenem nebo jiným hořlavým plynem.
To vám umožní lokalizovat oblast ohřevu pracovní plochy a snížit pravděpodobnost vzniku trhlin, což je zvláště důležité v případě svařování kovů citlivých na změny teploty, například litiny, bronzu a některých druhů slitin. ocel.
Podstata svařování plynem
Samotná podstata svařování plynem spočívá v roztavení okrajů spojovaných dílů nebo plnicí tyče otevřeným plamenem. Hořící hořák nejen roztaví kov, ale také vytlačí vzduch ze svarové lázně a účinně ji chrání před oxidací a kontaktem s okolím.
V zásadě se jako palivo pro svařování plynem používá propan nebo acetylen, jehož teplota hoření může dosáhnout 3000 C. To umožňuje svařovat ocelové výrobky, ale není vhodné pro práci s barevnými kovy. V tomto případě se používá petrolej, vodík, metan nebo jiné plyny, jejichž měrná teplota spalování je mnohem nižší.
Výhody a nevýhody svařování plynem
Jako každá jiná metoda má svařování plynem řadu výhod, včetně:
Nízké náklady na vybavení a spotřební materiál.
Volba požadované teploty tavení kovu.
Možnost spojování široké škály kovů.
Plynulý ohřev, který zabraňuje kolísání teplot a vzniku trhlin ve svaru.
Navzdory svým výhodám není tato metoda bez nevýhod:
Nízká účinnost díky velkému rozptylu tepla po povrchu výrobku.
Zbytková pnutí kovu v zóně svaru.
Při svařování překrývajících se částí je vysoká pravděpodobnost deformace.
Nebezpečí požáru v důsledku otevřeného ohně.
Rozsah svařování plynem
Zvláštnosti procesu umožňují spojit většinu kovů svařováním plynem, ale nejčastěji se používá při svařování:
- cín a kovy s tloušťkou stěny do 5 mm;
- neželezné kovy;
- litina;
- jakosti nástrojové oceli.

Seznam běžně používaných plynů
Každý kov má určitý soubor vlastností a bod tání, takže k získání vysoce kvalitních svarů lze použít různé hořlavé plyny.
Pro větší přehlednost jsme sestavili tabulku, která vám pomůže vybrat ten správný plyn pro svařování konkrétního kovu.
| Plyn | Teplota spalování, C | přihláška |
|---|---|---|
| Vodík | 2800 | Svařování tenkých ocelových plechů, pájení zlatých a stříbrných šperků. |
| Výpary petroleje | 2400 | Svařování a pájení nízkotavitelných neželezných kovů |
| Kyslík | Hlavní pracovní plyn, který udržuje stabilní spalování vzniklé směsi a zvyšuje její teplotu. | |
| Acetylén | 3150 | Používá se při svařování výrobků z konstrukční oceli, litiny a mědi. |
| Propan | 2300 | Používá se pro svařování tenkostěnných výrobků z oceli, litiny, mosazi a bronzu a také pro navařování otěruvzdorných vrstev. |
Zařízení pro svařování plynem
Sada zařízení používaných pro svařování plynem se nazývá stanice pro svařování plynem a zahrnuje:

zařízení pro svařování plynem

výplňový materiál

Maskovací svářeč

pomocné vybavení
Při svařování plynem byste neměli zapomínat na vlastní bezpečnost, proto při práci musíte používat osobní ochranné prostředky – masku nebo svářečské brýle, ochranný oblek a legíny.
Technika a technologie svařování plynem
Proces svařování plynem vyžaduje určité zkušenosti a dovednosti, stejně jako přísné dodržování technologického postupu.
Nejprve je nutné svařované hrany očistit od rzi, nečistot a zbytků starých nátěrů. K tomu je třeba je zpracovat brusným papírem, pilníkem nebo dokonce bruskou. Samotný proces svařování lze provést dvěma hlavními způsoby:
- Že jo. Hořák se pohybuje vzhledem k obrobku zleva doprava. Plamen plynového hořáku je nasměrován do svarové lázně a následuje přídavný materiál. Tato metoda je složitější, ale poskytuje lepší ochranu svaru.
- Vlevo, odjet. Nejčastěji používaný způsob svařování, při kterém se hořák pohybuje zprava doleva a plnicí tyč se pohybuje mírně před plamenem a dotýká se nesvařených oblastí kovu.

Druhy plamenů a plynů při svařování plynem
Intenzita ohřevu a tavení kovu závisí nejen na typu hořlavého plynu, ale také na typu plamene, který se tvoří v hořáku:

- normální plamen. Vzniká smícháním jednoho dílu acetylenu se dvěma díly kyslíku. Tento plamen využívají svářeči při spojování oceli, hliníku, bronzu a slitin s nečistotami cínu;
- oxidační plamen. Takový hořák se vytvoří, když se zvýší kyslík ve směsi plynů. používá se pro svařování mosazi nebo při použití tvrdých pájek;
- karburační plamen. Vyznačuje se vysokou koncentrací hořlavých plynů a umožňuje efektivní navařování nebo svařování hliníkových a litinových výrobků.
Bezpečnostní opatření
Stejně jako jiné druhy svařování je i svařování plynem vysoce riziková práce. To je způsobeno především používáním otevřeného ohně a plynových lahví, ve kterých je plyn skladován pod tlakem.
Tato kombinace faktorů vyžaduje přísné dodržování bezpečnostních norem a předpisů:
- pracoviště musí být zbaveno hořlavých materiálů a vybaveno hasicím přístrojem;
- pracovník musí být oblečen do ochranného obleku a kamaše a svářečské masky na ochranu očí a pokožky hlavy;
- pracovat v dešti, sněhu nebo podmínkách vysoké vlhkosti.
Doporučení pro optimalizaci svařovacího procesu
Při zahájení svařování plynem musíte vždy pamatovat na rizika, která vznikají při provádění takové práce. Následující doporučení vám pomohou vyhnout se nehodám a zraněním:
- pro výcvik a rozvoj potřebných svařovacích dovedností je lepší používat směs acetylenu a kyslíku;
- při práci s propanem je nutný hořák GZU 3-02 a drát Sv08G2S;
- okraje spojovaných výrobků musí být očištěny od nečistot;
- výběr metody svařování – vlevo nebo vpravo – je určen s ohledem na daný úkol a dovednosti svářeče, protože obě metody mají výhody a nevýhody.
Odpovědi na otázky: svařování kovů plynem: technologie, vlastnosti, použité zařízení
Je možné svařovat litinu pomocí svařování plynem?
Skrýt Další podrobnosti
Ano, svařování litiny plynem se provádí horkou metodou, tedy předehřátím okrajů svařovaných dílů. Aby byl šev co nejsilnější, je nutné dosáhnout vytvoření normálního plamene a jeho jádro by mělo být ve vzdálenosti 2-3 mm od povrchu kovu.
Jaký přídavný materiál se používá pro svařování?
Skrýt Další podrobnosti
Jako přídavný materiál můžete použít svařovací drát nebo obalenou elektrodu, předem očištěnou od povlaku.
Jaká metoda svařování je nejlepší pro svařování karoserie automobilu?
Skrýt Další podrobnosti
Prvky karoserie je lepší svařovat pomocí poloautomatického stroje MIG/MAG. Plynové svařování není v tomto případě vhodné, protože silné teplo může deformovat tenký kov těla.
Jaký je rozdíl mezi svářečkou a elektrickou svářečkou na plyn?
Skrýt Další podrobnosti
Obyčejný svářeč umí svařovat pouze elektrickým obloukem, zatímco elektrosvářeč na plyn je univerzální specialista, který pracuje stejně dobře jak při elektrickém, tak plynovém svařování.
Jaké jsou výhody svařování plynem oproti svařování elektrickým obloukem?
Skrýt Další podrobnosti
Mezi výhody této metody patří rovnoměrné zahřívání a ochlazování ošetřených povrchů, což zabraňuje vzniku dutin a prasklin v naneseném kovu. Další výhodou svařování plynem je nízká cena spotřebního materiálu.
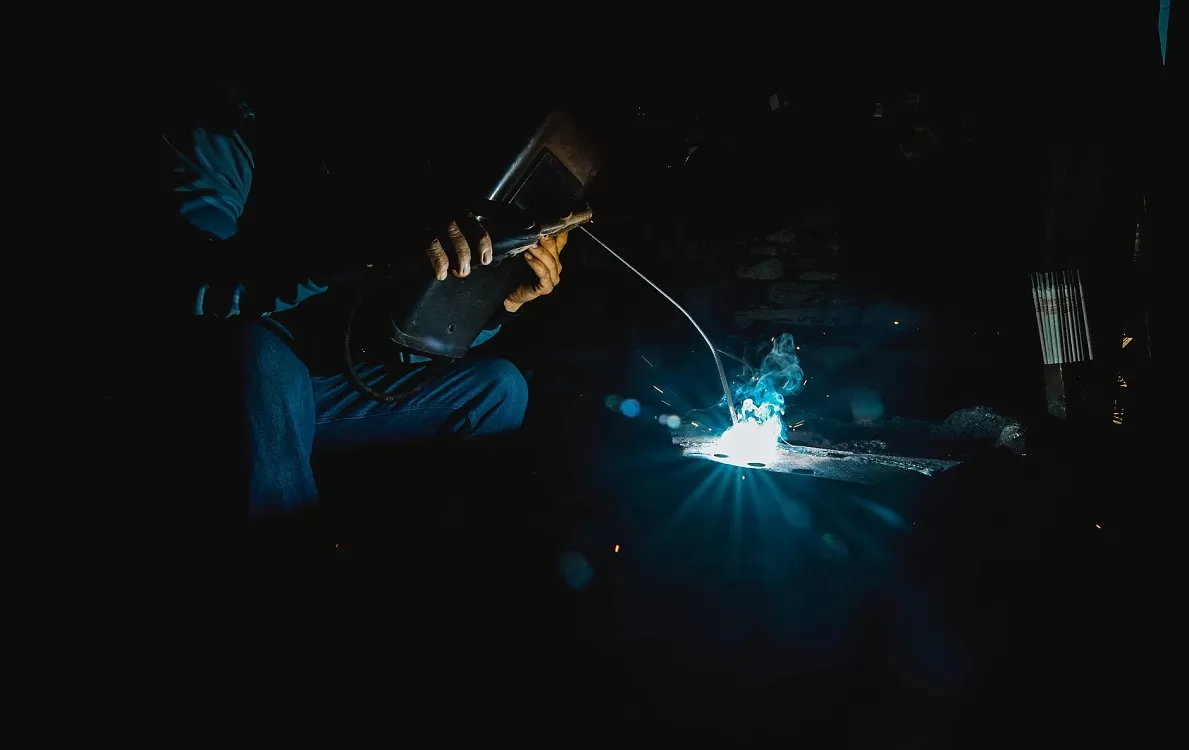
Rozdíl v procentech se může zdát zanedbatelný, ale není. Třída je velmi důležitá, zvláště při řezání kovů. I mírné snížení obsahu kyslíku snižuje řeznou rychlost a zvyšuje spotřebu plynu. Nejčastěji je kyslík dodáván na místo výkonu práce v lahvích pod tlakem 150 – 165 atm.
Acetylén
Existují dva způsoby, jak provádět práci pomocí acetylenu. V prvním případě se získává na pracovišti ve speciálním zařízení. Činidla jsou karbid vápníku a voda. Způsob dodávání hotového acetylenu na pracoviště se však rozšířil.
Dodávka acetylenu do lahve se liší od dodávky většiny ostatních plynů. Tato vlastnost je způsobena extrémní výbušností tohoto plynu. Lahve naplněné aktivním uhlím jsou impregnovány acetonem. Tato technika umožňuje snížit riziko výbuchu na přijatelnou úroveň. Typicky se používají lahve o objemu 40 litrů, ze kterých se za normálních podmínek získá 4,5 m 3 plynu.
Jiné plyny
Jiné plyny se používají pouze proto, že acetylen je drahý. Jako náhrada se nejčastěji používá buď propan nebo směs propan-butan. Tyto plyny mají vysokou výhřevnost, ale spotřebují třikrát více kyslíku, což snižuje ekonomický efekt jejich použití téměř na nulu. Neželezné kovy s nižším bodem tavení lze svařovat propanem s výraznými úsporami.
Jiné acetylenové náhražky se používají mnohem méně často, protože mají ještě nižší teplotu spalování. Ale nepodceňujte je. Existuje mnoho konkrétních případů, kdy je jejich použití zcela opodstatněné.
Výhody a nevýhody svařování plynem
Hlavní výhodou, která přispěla k nejširšímu přijetí svařování plynem, je jeho jednoduchost. Seznam požadovaného vybavení je krátký, což činí tento typ svařování nepostradatelným pro nespecializovaná průmyslová odvětví. Zkuste najít na venkovské farmě elektrickou síť dostatečného výkonu, svařovací generátor, specialistu na jeho prevenci a opravy a mnoho dalšího. A pár plynových lahví a řezačka lze vždy ručně dovalit na jakékoli místo ve vesnici.
Jednoduchost metody spočívá nejen v jednoduchosti zařízení, ale také v jednoduchosti svařování. Úpravou množství plynu procházejícího hořákem a jeho náklonu můžete změnit rychlost a oblast ohřevu a nastavit různé režimy svařování.
Nevýhody zahrnují vysoké náklady na acetylen a nízkou produktivitu jeho náhražek, což je způsobeno nízkou rychlostí ohřevu kovu. Zvýšení nákladů na práci nevyhnutelně usnadňuje velká topná plocha kovu. Neměla by se přehlížet výrazná výbušnost procesu.
Kombinace pozitivních a negativních vlastností svařování plynem určuje výběr technologů v různých pracovních podmínkách. S jistotou lze říci, že svařování plynem se pevně usadilo v technologických procesech a v blízké budoucnosti pravděpodobně neztratí svou pozici.
Praktické aplikace svařování plynem
Jednodušší by bylo mluvit o tom, kde se nepoužívá svařování plynem. Jedná se o univerzální metodu a její rozsah použití je omezen pouze úvahami o efektivitě nákladů. Existuje místo, kde lze tento typ svařování považovat za nepostradatelný – jedná se o opravy karoserie a další místa, kde se svařují velmi tenké ocelové plechy.
Tradičně je tento typ svařování preferován, když:
- instalace trubek o průměru do 50 mm;
- svařování neželezných kovů (hliník, měď) a jejich slitin;
- svařování litinových výrobků.
S jeho pomocí snadno odstraníte vady litinových, mosazných a bronzových odlitků. K tomuto účelu se používá svařování plynem s litinovými, mosaznými a bronzovými tyčemi. Používá se pro navařování tvrdých slitin. Jednoduchost metody vedla k jejímu širokému použití v opravárenských pracích, zemědělství a stavebních pracích.
S jeho pomocí snadno odstraníte vady litinových, mosazných a bronzových odlitků. K tomuto účelu se používá svařování plynem s litinovými, mosaznými a bronzovými tyčemi. Používá se pro navařování tvrdých slitin. Jednoduchost metody vedla k jejímu širokému použití v opravárenských pracích, zemědělství a stavebních pracích.
Technologie a metody svařování plynem
Technologický proces svařování plynem zahrnuje čištění okrajů svařovaných dílů. Hrany jsou zbaveny nečistot, nečistot, okují, strusky a očištěny kovovými kartáči. Aby se zabránilo deformaci kovu během procesu svařování, je zajištěno předběžné lepení podél švu.
V další fázi přípravy se volí hořák podle výkonu. Je jasné, že silnějšímu kovu bude odpovídat výkonnější vypalovačka. Výkon hořáku je určen jeho schopností propustit určité množství plynu za jednotku času.
Existují dva hlavní způsoby svařování plynem: levý и doprava. Levou metodou se svařují kovy do tloušťky 3 mm. Hořák je veden zprava doleva. Před hořákem by měl být přídavný drát o průměru rovném polovině tloušťky kovu plus 1 mm. Toto je nejběžnější metoda, protože. v tomto případě svářeč vidí šev jasně a vzhled švu je přirozeně lepší.
Při pravostranné metodě svařování se hořák pohybuje zleva doprava a za ním následuje plnicí tyč o průměru rovném polovině tloušťky kovu. Tato metoda se používá k vaření plechů o tloušťce větší než 3 mm. Pohyb hořáku je doprovázen příčnými vibracemi, což umožňuje lepší ohřev švu. Díky tomu, že plamen hořáku směřuje k chladící svarové lázni, je kov lépe chráněn před oxidací. Svar není tak krásný jako u levého způsobu, ale kvalitnější.
Jak jste si možná všimli, neexistuje žádná jasná převaha jedné metody svařování nad druhou. Výběr závisí na mnoha faktorech a pro technologa představuje obtížný úkol. Kromě způsobu ovládání hořáku musí technologové specifikovat způsob svařování.
Průchozí válec
Jedná se o nejjednodušší a nejpoužívanější metodu. Plechy, které se mají spojit, jsou umístěny s mezerou rovnající se polovině tloušťky kovu. Dále se okraj roztaví, dokud se neobjeví průchozí otvor. Poté se naplní roztaveným okrajovým kovem.
Svařování v plynovém bazénu
Používá se ke spojení rohů a spojů s tloušťkou kovu ne větší než 3 mm. Tato metoda zahrnuje použití výplňové tyče nebo drátu. Ve švu se vytvoří svarová lázeň a do ní se vloží plnicí tyč. Po roztavení malé části tyče se přenese do tmavé části plamene, která má redukční vlastnosti.
V tomto případě se hořák krouživým pohybem přesune na nový úsek švu, kde se vytvoří nový bazén, překrývající předchozí o třetinu průměru. Tato metoda vykazuje dobré výsledky při svařování tenkých plechů a trubek z nízkouhlíkové a nízkolegované oceli.
Vícevrstvé svařování plynem
Používá se pouze pro svařování kritických produktů. Velmi kvalitní, ale vyžaduje hodně času a plynu. Výhodou je menší zóna ohřevu kovu, žíhání spodních vrstev při svařování navazujících. Svařování se provádí po krátkých úsecích, přičemž každá předchozí vrstva je očištěna od okují. Pro zlepšení kvality švu lze každou předchozí vrstvu před nanesením další vykovat.
Zařízení pro svařování plynem
Plynový hořák
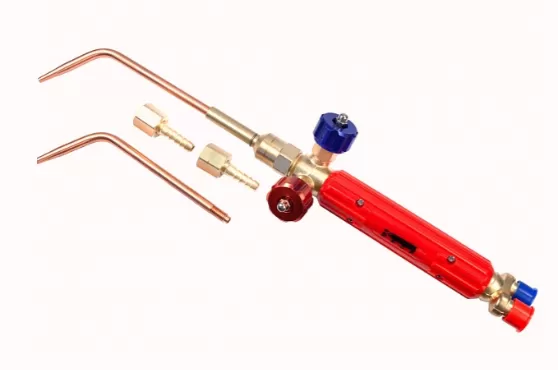
Hlavním pracovním nástrojem plynové svářečky je plynový hořák. Střední část hořáku má dva ventily pro regulaci přívodu hořlavého plynu a kyslíku. Aby eliminovali možnost otevření zbytečného ventilu, mají vystouplé nápisy. Navíc jsou malované v různých barvách. Na jedné straně je ke střední části připojen hrot s náustkem (přes o-kroužek), na druhé straně – dvě armatury určené pro připojení hadic pro přívod kyslíku a acetylenu.
Konstrukčně mohou být hořáky vyrobeny buď vstřikovací nebo bez vstřikování. K dispozici jsou následující typy hořáků:
- plyn;
- kapalný;
- jednoplamenné a víceplamenné.
Podle výkonu se hořáky dělí na hořáky s nízkým, středním a vysokým výkonem. Vysoce výkonné hořáky se používají velmi zřídka. Nejrozšířenějšími se staly hořáky s nízkým výkonem. Používají se ke svařování plechů o tloušťce 0,2 až 7 mm. Plechy z kovu o tloušťce 0,5 až 30 mm. Vařené pomocí středně výkonných hořáků. Pro dosažení nejlepších výsledků z hlediska ziskovosti a produktivity jsou hořáky s nízkým výkonem vybaveny čtyřmi typy trysek a hořáky se středním výkonem mají sedm typů trysek.
Existuje speciální třída hořáků s mikrovýkonem, ale jsou velmi specifické a používají se velmi zřídka. Nové typy hořáků mohou být vybaveny piezo zapalovacím zařízením.
Plynové řezačky
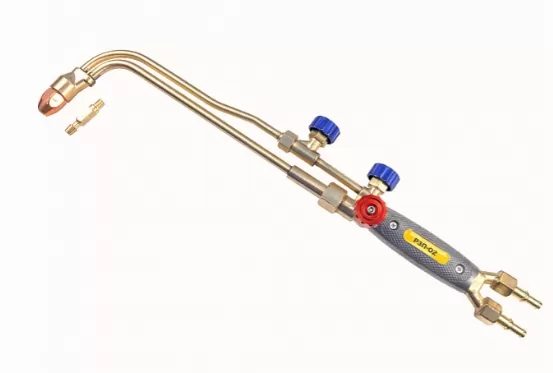
Podle principu činnosti se plynové řezačky liší od hořáků, ale mají určité konstrukční rozdíly. Na rozdíl od běžného hořáku má řezačka dva samostatné kanály pro přívod hořlavého plynu a kyslíku. Každý kanál má regulační ventil, pomocí kterého můžete ovládat provozní režimy řezačky: ohřev nebo řezání.
Většina uživatelů souhlasí s tím, že řezání kovů plynem je nejpohodlnější a nejekonomičtější metoda. Ve srovnání s tím prohrávají i moderní svařovací invertory. Vzhledem k vysokým nákladům na acetylen je řezání kovu propanem stále oblíbenější jak mezi profesionály, tak mezi domácími řemeslníky.
Propan – dostupný a levný plyn se spolu s levnou řezačkou na propan stal nepostradatelným pomocníkem při řezání plechových přířezů a při demontáži kovových konstrukcí.
Plynové řezačky z produkce firmy Kedr naleznete v katalogu. Zde můžete odborně poradit, vybrat si a objednat.
Hořáky a řezačky od firmy Kedr a další plynová svářecí zařízení se vyznačují dlouhou životností, spolehlivým provozem a zvláštní jednoduchostí použití. Tohoto výsledku bylo dosaženo v úzké spolupráci se specialisty z oddělení ergonomického výzkumu naší společnosti. Kromě dostupných cen a vysoké kvality nabízíme nejlepší podmínky pro platbu a doručení po celé Moskvě a po celém Rusku.
Naše výrobky
Článek: Svářečská maska CEDAR (ZOBRAZENÁ) “K-202 PRIME”, modrá 4 719 rublů.