Jak vybrat tloušťku elektrod?

Vážení začínající svářeči, v tomto článku si krátce povíme o elektrodách a dáme praktická doporučení k jejich použití.
Chcete-li vybrat elektrodu, musíte určit:
- Tloušťka kovu – (čím tlustší kov, tím větší průměr elektrody).
- Třída oceli – (železný kov, nerezová ocel, žáruvzdorná atd.).
- Proud určujeme elektrodou!
- Pozice svařování – (spodní, horizontální, spodní T, vertikální – svařování zdola nahoru, strop, strop T).
Co se týče svařovacího proudu, který budete elektrodě přivádět. Každý výrobce elektrod uvádí jiný svařovací proud. Níže uvádíme klasické parametry, s těmito parametry souhlasili svářeči, kteří v profesi pracují déle než jeden rok.
Volba proudu závisí také na prostorové poloze a velikosti mezery. Například: pro průměr 3 mm se doporučuje proud 70-80 A. Jedná se o proud pro svařování ve stropní poloze nebo svislém zdvihu a také pokud je mezera rovna nebo větší než průměr elektroda. Pokud vaříte ve spodní poloze, není žádná mezera a tloušťka kovu umožňuje, pak můžete dát 120 A na jednoduché elektrodě.
Zkušení svářeči doporučují používat následující vzorec. Můžete zkusit postupovat podle tohoto vzorce.
Síla proudu se vypočítá podle vzorce 30-40 A na 1 mm elektrodu, tj. na elektrodu d 3 mm. nastavte proud na 90-120 A., na elektrodě d 4mm nastavte proud na 120-160 A atd. Při svařování ve svislé poloze snižte proud o 15%.
Průměr 2 mm. – 40 – 80 Ampér. „Dva“ je možná nejrozmarnější elektroda. Mnoho lidí si myslí, že čím menší je průměr elektrody, tím snazší je pracovat. Ale není tomu tak. Například: „dvojka“ vyžaduje určité dovednosti a zručnost, rychle hoří a velmi se zahřívá, pokud nastavíte vysoký proud. „Dva“ je dobré, protože vyžaduje malý proud a svařuje tenké kovy. Chce to ale zručnost a trpělivost.
Průměr 3mm nebo 3.2mm. – 70-80 ampér. ZA PODMÍNEK SVAŘOVÁNÍ STEJNOSMĚRNÝM PROUDEM. Všichni souhlasí s tím, že 80 A je maximální proudová hodnota, cokoliv vyššího již není svařování, ale řezání. Zkuste začít svařovat se 70 A, pochopíte, že to nesvařuje – přidejte 5-10 A, pokud 80 A nestačí – otočte knoflíkem nastavení svařovacího proudu na 120 A, ale ne více. Pokud vaříte na střídavém proudu, měli byste jej nastavit na 110-130 ampér. Někdy dokonce až 150 Amper. Ale s největší pravděpodobností to nepotřebujete, protože máte invertorový svařovací stroj, nikoli transformátor.
Průměr 4 mm. – 110-160 Ampér. Jak můžete vidět, kolísání 50 A je způsobeno tím, jak silný je váš kov a jakou dovedností pracujete se „čtyřkou“. Opět doporučujeme vyzkoušet se 110 ampéry a podle potřeby přidat proud.
Průměry od 5 mm a více – jedná se již o profesionální elektrody, zpravidla je používají profesionální svářeči. Doporučení jim nedáme, oni už s nimi umí pracovat a začínající svářeči je prostě nepotřebují. Řekněme, že takové průměry se často nepoužívají pro svařování, ale pro navařování.
Jakou svařovací elektrodu vybrat?
Nyní budeme hovořit o hlavních typech svařovacích elektrod.
MP-3 a ANO – tyto elektrody se nejlépe používají na střídavý proud. Na vlhkost nejsou vybíraví. Tyto elektrody nejsou pro kritické konstrukce, nikdy se nepoužívají ke svařování mostů a nosných střešních nosníků, používají se ke svařování plotů, bran a skleníků na venkově, plotů a drobných kovových konstrukcí pro domácí použití. Pokud nedojde k přetížení, jsou to elektrody pro vás. Nejoblíbenější značky mezi amatérskými svářeči a letními obyvateli.
UONII 13/55 – jsou to vynikající elektrody, ale velmi „specifické“. UONII 13/55 vaří profesionálové. Musíte vařit na krátkém oblouku! Jedná se o elektrody pro kritické struktury. Hoří pouze na stejnosměrný proud, mají rádi stabilní oblouk a nemají rádi napěťové rázy. Začněte pracovat s UONII 13/55, až když se naučíte vařit MP-3 a ANO.
LB-52U – tyto elektrody doporučujeme zakoupit od japonské firmy KOBELCO. Tyto elektrody se používají pro svařování trubek pod vysokým tlakem. Velmi kvalitní šev. Elektrody LB-52U jsou jednou z nejdražších, zpravidla je nakupují podniky a struktury zapojené do oprav městských sítí vytápění / vody.
Představili jsme vám nejoblíbenější elektrody. Níže stručně popíšeme elektrody koncernu ESAB (Švédsko), snad najdete přesně to, co potřebujete. Všechny elektrody ESAB začínají písmeny OK – na počest zakladatele koncernu Oskara Kelberga.
OK 46.00 ESAB (Rusko) – těmito elektrodami lze svařovat kovy stejnosměrným i střídavým proudem. Často se tyto elektrody nazývají UNIVERZÁLNÍ nebo ELEKTRODA PRO OCEL. Pokud nevíte, co si vybrat, vezměte tyto elektrody – neuděláte chybu. Elektrody jsou dobré, protože mají široký rozsah průměrů. Vždy si můžete vybrat ten, který potřebujete.
OK 48.00 ESAB (Švédsko) – Pouze DC. Ideální pro kritické konstrukce.
OK 61.30 ESAB – svařování nerezové oceli/nerezové oceli (třídy oceli 304, 308L, 03Х18Н11, 06Х18Н11, 08Х18Н10, 08Х18Н10Т, 12Х18Н10).
OK 67.60, OK 67.62 ESAB — svařování nerezové oceli/oceli.
OK 63.30 ESAB (ruské analogy ANV-26) – (třída oceli 316, 03Х17Н14М2, 10Х17Н13М3Т, 06Х19Н11Г2М2) jsou ideální pro svařování tenkostěnných trubek a výrobků z tenkého plechu.
Pokud nechápete, jaký druh oceli je před vámi, neznáte její složení – vaše volba OK 68.81, OK 68.82 – tyto elektrody lze použít ke svařování různých ocelových výrobků a ocelí neznámého složení.
Při svařování litiny existuje mnoho nuancí!
Svařování litinové oceli ESAB OK 92.18 (nový název OK Ni-Cl) — určeno pro svařování tenké litiny (ne více než 3 vrstev).
Svařování litiny; litinová ocel ESAB OK 92.60. (nový název OK NiFe-Cl) -mohou vařit litinu libovolné tloušťky a litinu s ocelí
Svařování hliníku. Hliník je velmi složitý kov, před svařováním vyžaduje zahřátí, rychle se taví a rychle tvrdne. Hliník se obvykle svařuje pomocí svařování TIG nebo MIG. Svařovat hliník elektrodou je velmi obtížné, ale pokud se vám to podaří, můžete se považovat za mistra!
OK 96.20 ESAB — lze jej použít k vaření velmi omezeného počtu druhů hliníku. Pečlivě prostudujte složení.
Nejuniverzálnější elektroda pro hliník je OK 96.40:XNUMX. DŮLEŽITÉ, že hliníková elektroda musí být použita při jednom zapálení. Nedokončená elektroda musí být nahrazena novou. Navíc, na rozdíl od ocelí, musíte dělat kruhové pohyby s koncem elektrody.
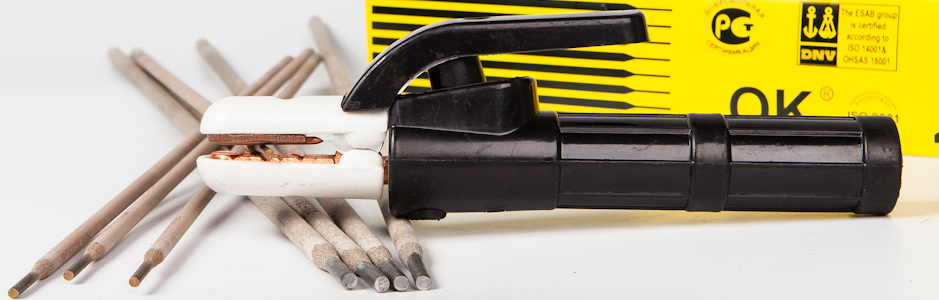
Proč potřebujete kalcinovat elektrody?
Elektrody jsou kalcinovány, aby se z nich odstranila vlhkost. Pokud je elektroda vlhká, může během svařování dojít k defektům ve svarovém švu nebo se elektroda trvale přilepí k výrobku.
Upozorňujeme, že v našem internetovém obchodě jsou všechny elektrody „čerstvé“, nakupujeme je od dodavatelů, kteří mají speciální vytápěné sklady, elektrody nejsou skladovány déle než měsíc, všechna balení jsou zapečetěná.
Stavební firmy mají speciální zařízení pro kalcinační elektrody, amatérští svářeči takové zařízení zpravidla nemají. Pokud jste otevřeli nové balení, doporučujeme jej buď zcela spotřebovat, nebo vyjmout zbývající nepoužité elektrody z balení na suchém a teplém místě. Neskladujte elektrody v otevřených prostorách, na půdách nebo ve sklepech.
Užitečné informace.
| Tloušťka kovu, mm. | 1.1-2.0 | 3.0 | 4.0-5.0 | 6.0-8.0 | 9.0-12.0 | 13.0-15.0 |
| Průměr elektrody, mm. | 1.5-2.0 | 3.2 | 3.2-4.0 | 4.0 | 4.0-5.0 | 5.0 |
Dopředná polarita a obrácená polarita.
Pokud je elektroda na „+“ a svorka na „-“, elektroda se více taví. – tomu se říká obrácená polarita.
Pokud je elektroda na „-“ a svorka na „+“, pak se svařovaný kov více taví. – tomu se říká přímá polarita.
Stejnosměrný proud je stejnosměrný, střídavý proud je střídavý. Všechny ruční obloukové svářečky jsou zpravidla svařovány na stejnosměrný proud.
Při svařování s přímou polaritou je průvar menší (svařování tenkostěnných výrobků), a tudíž s obrácenou polaritou je větší (tlustostěnné výrobky).
Kupte si spolehlivé vybavení od renomovaných firem, stejně jako kvalitní elektrody, pak bude svařování jedna radost!

Výběr správných svařovacích elektrod je rozhodující pro získání kvalitního svaru. Nesprávně zvolené elektrody mohou vést k vadám svařování, jako jsou praskliny, póry, nedostatečná fúze a další problémy. Proto je důležité pečlivě vybírat elektrody s ohledem na následující faktory:
Faktory ovlivňující výběr elektrod
- Materiál ke svařování: Složení elektrod musí odpovídat složení svařovaného kovu. Některé elektrody se používají pro uhlíkové oceli, jiné pro nerezové oceli a jiné pro hliník a litinu.
- Tloušťka svařovaného kovu: Průměr elektrody závisí na tloušťce. Čím je kov tlustší, tím větší průměr elektrody je zapotřebí k zajištění dostatečné penetrační kapacity.
- Typ svařovaného spoje: Pro svařování trubek, tenkostěnných konstrukcí a svislých švů jsou vyžadovány speciální elektrody s určitými vlastnostmi.
- Provozní podmínky pro svařované konstrukce: Pokud bude konstrukce pracovat v agresivním prostředí, při vysokých teplotách nebo bude vystavena rázovému zatížení, je nutné použít elektrody, které zajistí příslušné vlastnosti svaru.
- Typ proudu: Některé elektrody jsou určeny pouze pro stejnosměrný proud, jiné lze použít na stejnosměrný i střídavý proud.
- Zkušenosti se svářečem: Pro začínající svářeče se doporučují elektrody s jednoduššími charakteristikami, jako je rutil. Zkušení svářeči mohou používat složitější třídy, jako jsou bazické elektrody.
Vliv druhu a tloušťky svařovaných kovů na volbu elektrod
Vliv druhu svařovaných kovů
Typ svařovaných kovů je jedním z hlavních kritérií při výběru elektrod pro svařování. Závisí na tom chemické složení, pevnostní charakteristiky a technologické vlastnosti svarového spoje.
- Nízkouhlíkové oceli: Pro tyto oceli jsou vhodné elektrody pro všeobecné použití označené E45, E50, E55, E60.
- Legované oceli: Vyžadují elektrody s odpovídajícím obsahem legujících prvků. Například pro svařování molybdenové oceli se používají elektrody EAMN-13, EAMN-15 a pro svařování chromniklové oceli – EI-433, EI-411.
- Litina: Pro svařování litiny se používají speciální elektrody označené SChM-1, SChM-6.
- Hliník a jeho slitiny: Vyžadují elektrody na bázi hliníku, např. SVA-5, SVA-6.
- Měď a její slitiny: Pro svařování mědi se používají elektrody na bázi mědi, například MN-1, MN-2.
Vliv tloušťky kovu
Tloušťka svařovaného kovu je jedním z klíčových faktorů ovlivňujících výběr elektrod pro svařování. Mezi tloušťkou kovu a průměrem elektrody existuje přímý vztah.
- Pro tenké kovy (do 3 mm) se používají elektrody malého průměru (2-3 mm). Tím se zabrání popálení a zajistí úhledný šev.
- Pro svařování kovů střední tloušťky (3-6 mm) jsou vhodné elektrody o průměru 3-4 mm.
- Pro silné kovy (6 mm a více) se používají elektrody o průměru 4-5 mm nebo více.
Kromě průměru je při výběru elektrod pro svařování kovů různých tlouštěk také třeba vzít v úvahu:
- Druh svařovacího proudu
- Polarita svařovacího proudu
- Chemické složení svařovaného kovu
- Pevnostní charakteristiky svarového spoje
- Podmínky svařování
Doporučení pro výběr elektrod
Tabulka poskytuje doporučení pro výběr elektrod v závislosti na tloušťce kovu:
| Tloušťka kovu (mm) | Průměr elektrody (mm) |
| 1,5-2 | 2 |
| 2,5-3 | 2,5-3 |
| 4-5 | 3-4 |
| 6-12 | 4-5 |
| 13 a další | 5-6 |
Je důležité si uvědomit, že tato doporučení jsou obecná a mohou se lišit v závislosti na konkrétních podmínkách svařování.
Označení elektrod
Označení elektrod je regulováno GOST a obsahuje informace o typu povlaku, složení jádra, účelu a dalších charakteristikách. Například elektrody značky UONI 13/55 mají následující výklad:
- U – uhlíková ocel
- O – hlavní nátěr
- N – navařovací elektroda
- A – pro produkty pracující při nízkých teplotách
- 13 – minimální dočasná pevnost v tahu naneseného kovu, kgf/mm²
- 55 — minimální relativní prodloužení uloženého kovu, %
| Dopis | opis |
|---|---|
| Э | Elektroda |
| А | Pro svařování austenitických ocelí |
| Ц | Pro svařování neželezných kovů |
| О | Základní nátěr |
| Р | Rutilový nátěr |
| Ц | Celulózový povlak |
| К | Kyselý povlak |
| Ч | Pro svařování litiny |
| Н | povrchová úprava |
| И | Pro nízké teploty |
| У | Pro uhlíkové oceli |
Zde je podrobná tabulka s rozpisem označení značek elektrod v souladu s GOST 9467-75:
| Označit | opis |
|---|---|
| E42A | Elektroda pro ruční obloukové svařování austenitických ocelí |
| 46 | Elektroda pro ruční obloukové svařování uhlíkových a nízkolegovaných ocelí |
| E50A | Elektroda pro ruční obloukové svařování vysokopevnostních nízkolegovaných ocelí |
| 60 | Elektroda pro ruční obloukové svařování vysokopevnostních nízkolegovaných ocelí se zvýšenou odolností proti praskání za studena |
| 70 | Elektroda pro ruční obloukové svařování vysokopevnostních nízkolegovaných ocelí se zvýšenou odolností proti praskání za studena a rázovou houževnatostí |
| TSU | Elektroda pro svařování neželezných kovů a jejich slitin |
| CL | Elektroda pro svařování legovaných ocelí |
| OZS | Elektroda pro navařování oceli |
| OZCH | Elektroda pro navařování na litinu |
| pan | Rutilem obalená elektroda |
| ANO | Elektroda potažená oxidací |
| SSSI | Bazická obalená elektroda pro nízké teploty |
| CN | Celulózou potažená elektroda pro navařování |
| WCC | Elektroda potažená celulózo-violoxidem |
Čísla za písmeny označují minimální pevnost v tahu naneseného kovu (první dvě číslice) a minimální poměrné prodloužení naneseného kovu (poslední dvě číslice), například 13/45 – 130 MPa, respektive 45 %.
Další indexy ve značení:
- RD – pro svařování na stejnosměrný proud s obrácenou polaritou
- PD – pro svařování stejnosměrným proudem s přímou polaritou
- AC – pro svařování na střídavý proud
- 1 – pro spodní polohu švu
- 2 – pro nižší a vertikální polohy
- 3 – pro všechny prostorové polohy
- 4 – pro vertikální a stropní polohy
Populární značky elektrod
- Rutilové elektrody (MR-3, ANO-4, OK 53.70) – univerzální, snadné buzení, nízký rozstřik, pro začínající svářeče.
- Bazické obalené elektrody (UONI 13/55, OK 53.70, TsL-11) – vysoce kvalitní svary, odolnost proti praskání, pro zkušené svářeče.
- Elektrody potažené celulózou (MS-3, OK 53.64) – hluboká penetrace, pro svislé a stropní švy.
- Elektrody pro nerezové oceli (EA-400/10U, OK 92.58) – zajišťují odolnost švu proti korozi.
- Elektrody pro litinu (OZCh-4, OK 92.18) – speciální složení pro svařování litinových výrobků.
Skladování elektrod
Pro zachování vlastností elektrod je důležité správné skladování. Měly by být skladovány v suché místnosti při teplotě 15-25°C a relativní vlhkosti nejvýše 50%. Před použitím je často potřeba elektrody kalcinovat, aby se odstranila vlhkost podle pokynů výrobce.
Výběr správných elektrod je klíčem ke kvalitnímu svařování. Dodržováním doporučení výrobců a zohledněním všech faktorů můžete vybrat optimální elektrody pro konkrétní úkol.
podíl
Krasnojarská oblast, Sosnovoborsk, st. Závodskaja, 1, bldg. 2.
2022 © StroyMK LLC. Závod kovových konstrukcí a zařízení nádrží

Souhlas návštěvníka webu https://smk124.ru se zpracováním osobních údajů
Tímto svobodně, ze své svobodné vůle a ve vlastním zájmu uděluji souhlas společnosti StroyMK LLC, která se nachází na adrese: https://smk124.ru, k automatizovanému i neautomatizovanému zpracování mých osobních údajů, včetně využívání internetových služeb na webu https: //smk124.ru v souladu s následujícím seznamem:
- osobní údaje – telefonní číslo, moje emailová adresa, příjmení, jméno, patronymie;
- zdroj přístupu na stránku https://smk124.ru a informace z vyhledávacího nebo reklamního požadavku;
- údaje o uživatelském zařízení (včetně rozlišení, verze a dalších atributů, které charakterizují uživatelské zařízení);
- uživatelská kliknutí, zobrazení stránek, vyplnění polí, zobrazení a zobrazení bannerů a videí;
- data charakterizující segmenty publika;
- telefonní číslo, moje e-mailová adresa, příjmení, jméno, patronymie; parametry relace;
- údaje o době návštěvy;
- identifikátor uživatele uložený v souboru cookie za účelem zvýšení povědomí návštěvníků webu https://smk124.ru o produktech a službách společnosti StroyMK LLC, poskytování relevantních reklamních informací a optimalizace reklamy, plnění smluvních závazků, provádění reklamních kampaní a marketingu výzkum.
Souhlasím také s poskytnutím mých osobních údajů společnosti StroyMK LLC jakožto návštěvníka Stránky https://smk124.ru, se kterou StroyMK LLC spolupracuje. StroyMK LLC má právo zpracovávat mé osobní údaje následujícími způsoby: shromažďování, záznam, systematizace, shromažďování, ukládání, aktualizace, úprava, použití, přenos (distribuce, poskytování, přístup).
Tento souhlas nabývá platnosti od okamžiku, kdy přejdu na stránku https://smk124.ru a je platný po dobu stanovenou aktuální legislativou Ruské federace.
Důvody pro zpracování osobních údajů jsou: čl. 24 Ústavy Ruské federace; Článek 6 federálního zákona č. 152-FZ „O osobních údajích“.
Osobní údaje jsou zpracovávány až do ukončení zpracování. Zpracování osobních údajů může být rovněž ukončeno na žádost subjektu osobních údajů.
Uchovávání osobních údajů zaznamenaných na papíře se provádí v souladu s federálním zákonem č. 125-FZ „O archivnictví v Ruské federaci“ a dalšími regulačními právními akty v oblasti archivnictví a archivnictví. Termín nebo podmínka pro ukončení zpracování osobních údajů: ukončení činnosti StroyMK LLC.